Dans l’usine de production de couplages, un système de peinture de couplage est nécessaire. Il fournit non seulement la peinture requise sur l'accouplement conformément à la norme API, mais également la peinture au pochoir et aux bandes de couleur.
Les étapes de travail et les descriptions sont les suivantes :
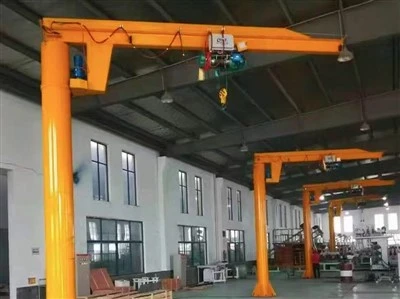
1. Terminer le remplacement de l'outillage de la ligne de production conformément aux spécifications du produit et empiler en permanence les produits sur le convoyeur à chaîne par le personnel (les produits en surpoids sont assistés par des grues d'atelier) pour terminer le processus de chargement.
2.Le produit sera transporté vers la salle de pulvérisation de revêtement externe automatique à chaque étape d'une station. La salle de pulvérisation de revêtement externe automatique est équipée d'un système auto--rotatif qui fait tourner la pièce à mesure qu'elle se déplace dans la pièce. L'interrupteur à induction de la machine de pulvérisation automatique détecte la pièce à usiner et commence à pulvériser de la peinture. Le revêtement externe utilise un pistolet pulvérisateur CNC de haute-précision avec un liquide.
3.Après la pulvérisation, le temps de nivellement dans la chambre de nivellement est de 2 minutes. Ensuite, il entre dans la chambre de séchage pour chauffer et sécher le film de peinture de surface, avec un temps de séchage de 20 minutes.
4.Lorsque la pièce se déplace vers la zone de peinture de l'anneau de couleur, le commutateur à induction du mécanisme de pulvérisation automatique détecte le début de la pulvérisation de l'anneau de couleur de la pièce. Le pistolet pulvérisateur à anneau coloré est composé de quatre pistolets pulvérisateurs pneumatiques de haute-précision répartis en deux couches.
5.La pulvérisation d'anneaux de couleur est effectuée simultanément avec la pulvérisation d'huile antirouille. Le commutateur à induction de la machine de revêtement interne détecte que le servomoteur de la pièce entraîne un pistolet d'extension de revêtement interne pour le revêtement interne. Une fois le revêtement interne terminé, il est acheminé vers la zone de déchargement par une chaîne.
6.La partie suivante est complétée par le personnel (les produits en surpoids sont assistés par la grue d'atelier)
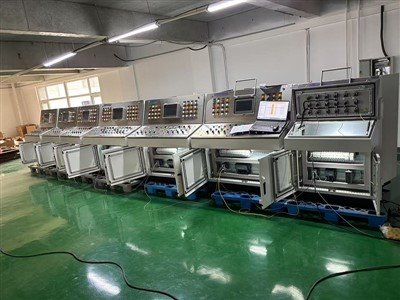
Composition de l'équipement : four de séchage, chambre de nivellement, système de convoyeur à chaîne, système de revêtement externe automatique, système de pulvérisation automatique d'anneaux de couleur, système de pulvérisation d'huile antirouille interne automatique, système d'affichage de contrôle intégré PLC, etc.

Selon les exigences de l'utilisateur et l'espace disponible pour le système de la machine, les détails sont différents les uns des autres.
Coordonnées amanda@machine-steel.com
étiquette à chaud: système de peinture de couplage, fournisseurs de systèmes de peinture de couplage en Chine